Các Phương Pháp Nhiệt Luyện Kim Loại Phổ Biến Nhất Hiện Nay
Nhiệt Luyện Kim Loại Là Gì Và Tại Sao Lại Cực Kỳ Cấp Thiết?
Nhiệt luyện kim loại là quá trình nung nóng vật liệu (chủ yếu là hợp kim sắt - carbon) lên một nhiệt độ xác định, giữ nhiệt trong một khoảng thời gian thiết kế, và sau đó làm nguội với tốc độ phù hợp. Mục đích chính của quy trình này là can thiệp sâu vào tổ chức vi mô bên trong khối kim loại, từ đó định hình lại hoàn toàn các tính chất cơ học như độ cứng, độ bền kéo, độ dẻo dai và khả năng chống mài mòn.
Đối với các doanh nghiệp hoạt động trong các lĩnh vực đặc thù như Cơ Khí Chế Tạo, Ô - Tô, Xe Máy, Dầu Khí, Năng Lượng, Xây Dựng, Kết Cấu, Điện Tử, Công Cụ, việc nắm vững kỹ thuật luyện kim là yếu tố quyết định phân định giữa một sản phẩm đạt chuẩn xuất khẩu quốc tế và một lô hàng không đạt yêu cầu.
Dựa trên nguyên lý tác động, hệ thống tiêu chuẩn kỹ thuật hiện đại chia việc phân loại nhiệt luyện thành hai nhóm cốt lõi:
- Nhiệt luyện thể tích: Quá trình làm thay đổi đồng đều tổ chức vi mô và cơ tính trên toàn bộ tiết diện của chi tiết, từ phần lõi sâu nhất ra đến bề mặt ngoài cùng. Nhóm này quyết định khả năng chịu tải trọng tổng thể của vật liệu.
- Nhiệt luyện bề mặt: Kỹ thuật thẩm thấu hóa học hoặc tôi cục bộ, chỉ tác động làm cứng lớp vỏ bọc bên ngoài nhằm tăng khả năng chống mài mòn, trong khi phần lõi bên trong vẫn giữ nguyên trạng thái dẻo dai ban đầu để chịu va đập mạnh
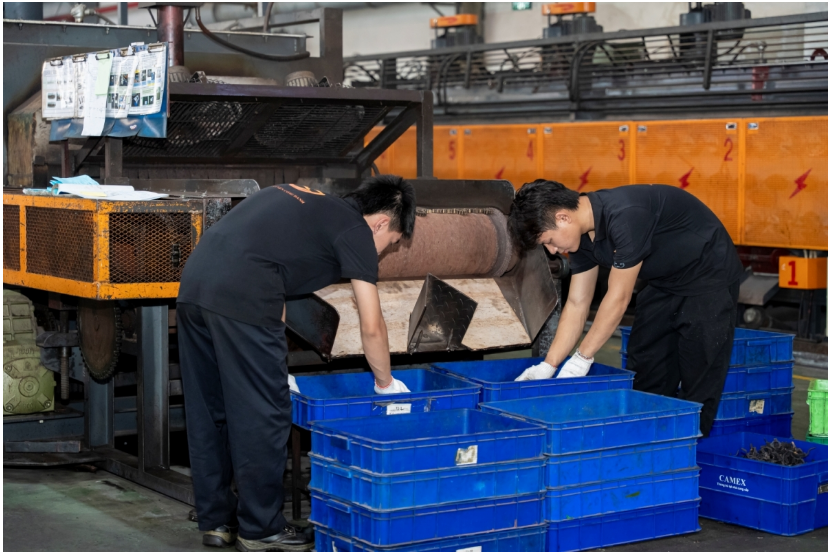
- Hình 01:
-
Phương Pháp Thấm Các-bon – Bề Mặt Siêu Cứng, Lõi Dẻo Dai
Thấm Các-bon là giải pháp tối ưu trong nhiệt luyện bề mặt, được sinh ra để giải quyết vấn đề kỹ thuật: Cần một chi tiết có bề mặt đủ cứng để chống chà xát, nhưng lõi phải đủ mềm dẻo để không bị gãy vỡ khi chịu lực xoắn vặn.
Phương pháp này được áp dụng chuyên biệt cho các mác thép có hàm lượng carbon thấp ban đầu. Phôi thép sẽ được nung trong hệ thống lò kín chứa môi trường khí giàu carbon ở nhiệt độ rất cao (thường từ 850 đến 950 độ C). Dưới tác dụng của nhiệt năng, các nguyên tử carbon hoạt tính sẽ khuếch tán và thẩm thấu sâu vào mạng tinh thể trên bề mặt thép, tạo ra một lớp vỏ hợp kim mới có nồng độ carbon cao.
- Kết quả cơ tính: Lớp vỏ ngoài đạt độ cứng cực cao, chống mài mòn tuyệt vời theo thời gian. Trong khi đó, do nguyên tử carbon không thể đi sâu vào tâm, phần lõi thép vẫn giữ được sự dẻo dai nguyên bản.
- Ứng dụng thực tiễn: Đây là phương pháp phổ biến đối với bánh răng hộp số ô tô, trục truyền động, và đặc biệt là các loại vít khoan công nghiệp (vít bắn tôn, vít gỗ) – nơi mũi vít cần cứng để khoan thủng thép, nhưng thân vít lại cần dẻo để không đứt gãy khi máy siết lực hoạt động.
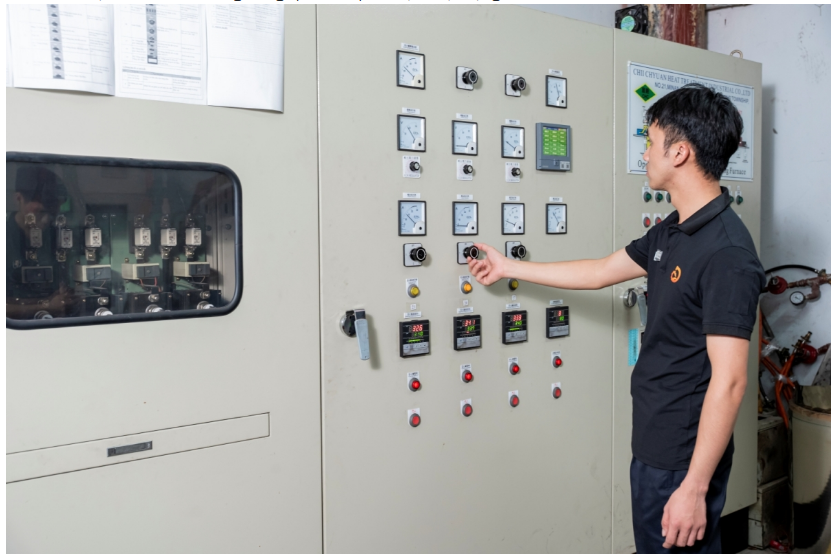
- Hình 02
-
Phương Pháp Tôi Thép – Bước Ngoặt Chuyển Đổi Độ Cứng
Tôi thép là đại diện tiêu biểu và mang tính quyết định nhất của nhiệt luyện thể tích. Đây là công đoạn kỹ thuật quan trọng nhất để thiết lập các chỉ số cơ tính cao cho vật liệu. Quá trình này đòi hỏi phôi phải được nung nóng vượt qua nhiệt độ tới hạn để chuyển hóa hoàn toàn cấu trúc bên trong sang pha Austenit.
Sau khi giữ nhiệt đủ lâu, chi tiết sẽ được làm nguội cực nhanh bằng cách đột ngột nhúng vào các môi trường truyền nhiệt mạnh như nước, dầu pha polyme hoặc khí nén áp lực cao. Tốc độ làm nguội nhanh này ép buộc các nguyên tử carbon bị kẹt lại ngay trong mạng tinh thể, không kịp thoát ra ngoài, từ đó tạo ra tổ chức Martensite có độ cứng và độ bền kéo cao nhất có thể đạt được của vật liệu đó.
Tuy nhiên, rủi ro của chi tiết ngay sau khi tôi là chúng tích tụ một lượng ứng suất dư lớn bên trong khối kim loại. Vật liệu lúc này trở nên rất cứng nhưng lại có tính giòn cao và có nguy cơ nứt vỡ nếu không được xử lý bước tiếp theo. Đây chính là nguyên nhân khiến các bộ khuôn đột dập đắt tiền có thể bị hỏng nếu quy trình nhiệt luyện không được kiểm soát chặt chẽ.
-
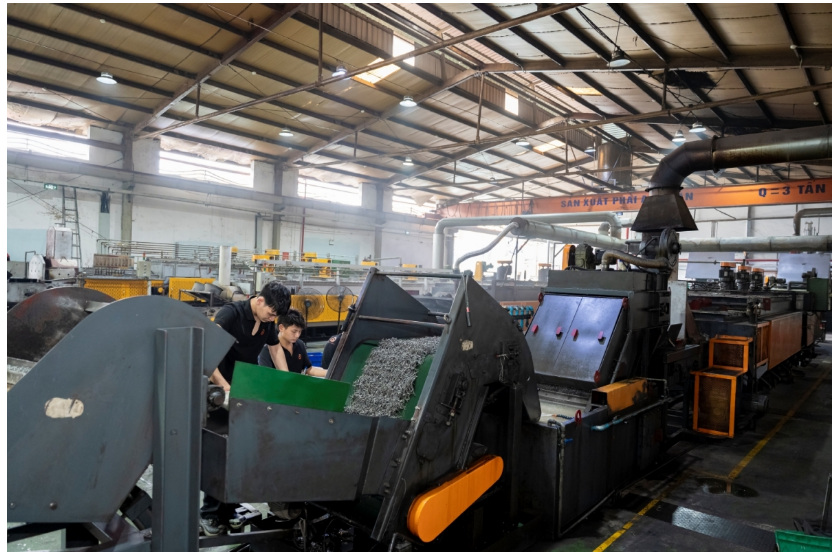
Hình 03
-
Phương Pháp Ram Thép – Chìa Khóa Ổn Định Cơ Tính
Để loại bỏ tính giòn sau khi Tôi, quy trình Ram thép là một bước bắt buộc phải thực hiện liền kề. Ram là việc nung nóng lại chi tiết thép đã tôi lên một mức nhiệt độ thấp hơn điểm tới hạn, giữ nhiệt một thời gian và làm nguội.
Mục tiêu cốt lõi của Ram là giải phóng ứng suất dư, sắp xếp lại vi cấu trúc cho ổn định. Tùy thuộc vào yêu cầu của sản phẩm, các chuyên gia luyện kim sẽ chia thành ba cấp độ:
- Ram thấp (150 - 250 độ C): Giữ lại tối đa độ cứng và khả năng chống mài mòn, thường dùng cho dao cụ cắt gọt, lưỡi kìm, khuôn dập.
- Ram trung bình (300 - 450 độ C): Tạo ra giới hạn đàn hồi tốt nhất, là quy trình chuẩn để sản xuất các loại lò xo công nghiệp.
- Ram cao (500 - 650 độ C): Độ cứng giảm rõ rệt nhưng bù lại vật liệu đạt được độ dẻo dai và khả năng chịu tải trọng va đập phức tạp. Sự kết hợp giữa Tôi và Ram cao này tạo ra cấu trúc điều chất, chuyên dùng cho trục động cơ, bulong cường độ cao.
-
Phương Pháp Ủ Mềm – Bí Quyết Gia Công Cắt Gọt Dễ Dàng
Trái ngược với Tôi là làm cứng, Ủ mềm hướng tới việc giảm độ cứng cho kim loại, mang lại hiệu quả kinh tế trong công đoạn gia công cơ khí. Thép được nung nóng, giữ nhiệt và sau đó làm nguội rất chậm ngay bên trong lò kín.
Công đoạn làm nguội chậm rãi này giúp mạng tinh thể sắp xếp lại, khử bỏ hoàn toàn ứng suất dư sinh ra từ các công đoạn đúc, rèn, hay hàn nhiệt trước đó. Phôi thép sau khi ủ sẽ có độ dẻo tăng cao. Nhờ vậy, các nhà máy phay, tiện CNC có thể dễ dàng cắt gọt tạo hình tốc độ cao mà không làm hư hại dao cụ hay thiết bị gia công.
-
Phương Pháp Thường Hóa – Nền Tảng Tổ Chức Vi Mô Hoàn Hảo
Thường hóa có nguyên lý vận hành gần giống với phương pháp Ủ, nhưng chi tiết được đưa ra khỏi lò và làm nguội ngoài không khí tự nhiên thay vì nguội chậm trong lò.
Tốc độ làm nguội nhanh hơn của không khí giúp tạo ra cấu trúc hạt tinh thể nhỏ mịn và phân bố đều đặn hơn. Kết quả thu được là cơ tính của thép sau thường hóa sẽ cao hơn so với khi ủ. Trong công nghiệp, thường hóa đóng vai trò là một bước tiền xử lý, giúp chuẩn bị một nền tảng cấu trúc vật liệu đồng nhất trước khi chi tiết bước vào công đoạn gia công cắt gọt hoặc bước vào chu trình Tôi - Ram quyết định cuối cùng.
-
So Sánh Các Phương Pháp Nhiệt Luyện Kim Loại
Để có cái nhìn tổng quan và hệ thống hóa khi so sánh các phương pháp nhiệt luyện, các kỹ sư và nhà quản lý sản xuất có thể tham khảo bảng đối chiếu trực quan dưới đây, từ đó đưa ra quyết định lựa chọn công nghệ gia công phù hợp nhất cho dự án của mình:
Phương Pháp Cốt Lõi
Mục Đích Gia Công Chính
Đặc Điểm Quy Trình Làm Nguội
Ứng Dụng Điển Hình Trong Sản Xuất
Thấm Các-bon
Tạo lớp vỏ chống mài mòn siêu cứng, giữ nguyên lõi dẻo dai chịu va đập.
Làm nguội nhanh sau khi đã thẩm thấu đủ nồng độ carbon bề mặt.
Bánh răng động cơ, trục truyền, vít bắn tôn, vít gỗ, linh kiện điện tử.
Tôi Thép
Đẩy độ cứng và độ bền kéo của vật liệu lên ngưỡng cực đại.
Làm nguội cực nhanh (sốc nhiệt) trong nước, dầu hoặc dung dịch polyme.
Dao cụ cắt gọt, lưỡi kìm công nghiệp, khuôn đột dập CNC, chi tiết chịu tải.
Ram Thép
Khử ứng suất dư do quá trình Tôi gây ra, chống giòn gãy, cân bằng cơ tính.
Làm nguội chậm hoặc vừa phải sau khi nung ở nhiệt độ thấp/trung bình.
Đi kèm bắt buộc với Tôi thép. Chế tạo lò xo, bulong cường độ cao (8.8, 10.9).
Ủ Mềm
Làm mềm tối đa phôi kim loại, triệt tiêu ứng suất dư từ nguyên công đúc/rèn.
Làm nguội rất chậm, chi tiết được giữ hoàn toàn bên trong lò.
Tiền xử lý phôi thô trước khi đưa lên máy tiện, phay CNC để bảo vệ dao cụ.
Thường Hóa
Làm nhỏ và làm mịn hạt tinh thể, tạo cấu trúc vật liệu đồng nhất.
Làm nguội ở tốc độ vừa phải trong môi trường không khí tự nhiên.
Xử lý thép đúc, thép rèn trước khi thực hiện các bước nhiệt luyện chính thức.
- Bài sưu tầm (NDH_A)